Miksi koneen hiekkapaperi ylikuumenee? Syyt ja käytännön ratkaisut
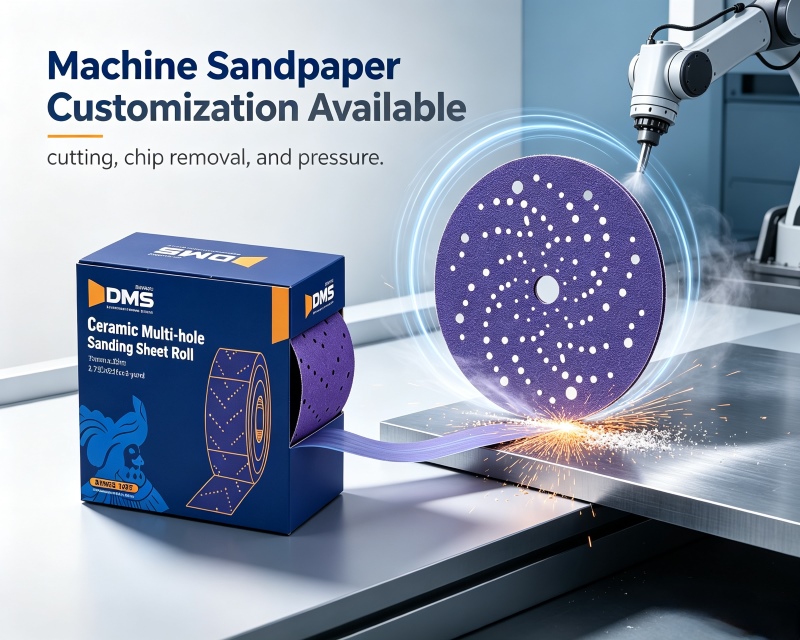
Kun työkappale kuumenee konehionnan aikana, monien ensimmäinen reaktio on, että karan nopeus on liian suuri tai hiekkapaperin karkeus on väärä. Tarkempi tarkastelu työpajassa kuitenkin paljastaa, että lämmön perimmäinen syy ei useinkaan ole koneen asetuksissa, vaan koneen leikkauskunnossa.koneen hiekkapaperi. Kun hiomarakeet siirtyvät leikkaamisesta kitkaan, lähes kaikki mekaaninen energia muuttuu lämmöksi, jolloin työkappaleen lämpötila nousee nopeasti. Tämän ongelman ratkaisemiseksi on tutkittava järjestelmällisesti kolme keskeistä tekijää: leikkaus, lastunpoisto ja paine.
Tarkista ensin, onkokoneen hiekkapaperion tullut tehottomaksi. Oikein toimiessaan hankaavat rakeet ovat teräviä ja leikkaavat lastuja sen sijaan, että ne hioisivat materiaalia jauheeksi. Kun rakeet muuttuvat tylsiksi tai pinta on tukkeutunut roskista, hiekkapaperi liukuu työkappaleen pinnalla; Tuntuma muuttuu karkeasta tasaiseksi, ääni muuttuu terävästä tylsäksi ja hiekkapaperin pinnalle voi tulla näkyviin kiiltävä, lasitettu kerros. Jos hionta jatkuu tässä vaiheessa, lämpö kerääntyy kosketusalueelle aiheuttaen puun palamisen ja mahdollisesti sinisiä täpliä metalliin. Hiomapaperin vaihdon ajoituksen ei tulisi perustua aika-arvioihin, vaan pikemminkin näihin kolmeen indikaattoriin: ääni, tuntuma ja hiekkapaperin pinnan ulkonäkö. Hiomapaperin vaihtaminen uuteen, laadukkaaseen arkkiin etukäteen maksaa paljon vähemmän kuin palaneen työkappaleen uudelleentyöstäminen.
Paineenhallinta on toinen alue, jolla ongelmia esiintyy yleisesti. Monet ihmiset olettavat, että hidas hionta johtuu riittämättömästä voimasta, joten he painavat alas kovemmin. Kuitenkin mitä suurempi paine, sitä suurempi kosketuspinta-ala, sitä suurempi on hiomarakeiden ylikuormitus ja sitä enemmän tilaa lastunpoistolle puristuu. Seurauksena on, että hiekkapaperi tukkeutuu nopeammin, moottorin kuormitus kasvaa ja työkappale lämpenee nopeammin. Oikea lähestymistapa on antaa koneen tehdä työ käyttämällä käsiäsi vain ohjaamaan suuntaa ja kohdistamalla vain tarpeeksi painetta, jotta hiomapaperin ja työkappaleen välinen kosketus säilyy. Kun hiotaan suuria alueita, säilytä tasainen, tasainen nopeus ja pidä kosketuspiste jatkuvasti muuttumassa, jotta lämpö ehtii haihtua ympäröivälle alueelle.
Lastunpoisto ja lämmönpoisto ovat kolmas keskeinen näkökohta. Pölyn kerääntyminen on piilossa lämmön kertymisen tekijä; Hiomapaperin välisiin rakoihin jääneet hiontajätteet eivät ainoastaan estä lastunpoistopolkua, vaan toimivat myös eristävänä kerroksena, sitoen lämpöä kosketusalueelle. Pölynkeräysjärjestelmän pitäminen esteettömänä ja hiontapinnan ja koneen tuuletusaukkojen säännöllinen puhdistaminen voi parantaa lämmönpoistoa merkittävästi. Märkähiontasovelluksissa vesi ei toimi vain voiteluaineena, vaan, mikä tärkeintä, kuljettaa jatkuvasti pois hionnan aikana syntyvää lämpöä. Kun vesivirtaus on riittämätön, vesikalvo ei voi peittää koko kosketuspintaa, jolloin paikalliset kuivat hiontaalueet kuumenevat nopeasti. Riittävän vesivirtauksen ylläpitäminen sekä jauhatusjätteen että lämmön huuhtelemiseksi pois on perusedellytys lämpötilan hallinnassa märkäjauhauksen aikana.
Laitteen ja hiekkapaperin yhteensopivuus vaikuttaa myös lämmöntuotantoon. Käyttämälläkoneen hiekkapaperiliian hienojakoinen karkeahionta johtaa riittämättömään tilaan roskat, jolloin se täyttyy nopeasti ja siirtyy kitkapohjaiseen hiontaan. Valitse sopiva karkeuskoko käsittelyvaiheen perusteella: käytä karkeampaa karkeaa materiaalin poistamiseksi nopeasti ja vaihda sitten hienompaan karkeaseen hienohiontaan. Jos laite tukee nopeussäätöä, pyörimisnopeuden sopiva vähentäminen ohuilla työkappaleilla, lämpöherkillä materiaaleilla tai hienojalostettaessa voi minimoida aikayksikköä kohti syntyvän kitkalämmön.
Jos lämmöntuottoongelmat jatkuvat yllä olevien säätöjen jälkeen, harkitse, sopiiko hiomatyyppi nykyisiin käyttöolosuhteisiin. Tavalliset alumiinioksidihioma-aineet eivät irtoa itsestään muuttuessaan tylsiksi, mikä tekee niistä alttiita himmenemisen, kitkan ja lämpötilan nousun syklille. Keraamisilla hioma-aineilla on puolestaan itseteroittuvia ominaisuuksia: kun mikrokiteet himmentyvät, ne murtuvat mikroskooppisesti paljastaen uusia leikkuureunoja. Tämän ansiosta ne voivat säilyttää pidemmän leikkausikkunan jatkuvan konehionnan aikana, mikä johtaa suhteellisen vakaaseen lämmöntuotantoon. DMS:n toimitustiimi suosittelee, että teet vertailevat testit pienellä määrällä näytteitä ennen ostamista samassa työasemassa. Huomioi yhden arkin tehollinen jauhamisaikakoneen hiekkapaperija työkappaleen lämpötilan nousu ennen kuin päätetään, vaihdetaanko ne irtotavarana.
Aiheeseen liittyviä uutisia
- Saatko aaltomerkkejä? Pneumaattista hiekkapaperia käytettäessä tarkistettavat ongelmat
- Mitkä ovat ympäristöystävällisen keraamisen hiekkapaperin edut vähäpölyiseen hiontaan?
- Mikä johtaa märän hiekkapaperin vedenpitävän pinnoitteen irtoamiseen? Avaimen käyttövinkkejä
- Keraaminen hiekkapaperi vs piikarbidihiomapaperi: kuinka valita hiontatyötäsi
- Miksi antistaattinen hieno hiekkapaperi on tärkeä elektroniikan valmistuksessa
- Onko huokoinen pölyä keräävä autojen hiekkapaperi kytkimen arvoinen?
Jätä minulle viesti



Uutissuositukset